


控制器配件外协:先解决薄壁变形再谈报价
控制器类设备的配件外协,出问题的信号往往不在报价单上,而在装配台上。成都易德利从事精密机械零部件的CNC定制加工,业务从DFM图纸评审、来料处理延伸到精密机加工、特殊表面处理与全尺寸检测。工件单看合格,装机却卡顿、滑丝、密封面渗漏,返工一次就把当初省下的差价吃回去。控制器配件多以铝合金、不锈钢或铸铁为主,结构上常见薄壁腔体、多面孔系、几套标准混用的螺纹,加工难点集中在这几处。下面按一条实际能走的路径,说清问题出在哪、工序怎么排,以及下单前该核对什么。
一、变形和超差为什么总在一道工序冒出来
先说残余应力。铝合金板材、锻件、铸件在轧制或成型时就带着内应力,粗加工把大部分余量去掉后,应力重新分布,变化的是薄壁处。壁厚只有一两毫米的腔体件,粗车粗铣之后放着不动也可能慢慢翘,等到精加工再找正,基准已经变了。以7075-T6材质的薄壁壳体为例,壁厚1.5mm时粗加工后就存在翘曲与开裂风险,工艺上通常要有原材料预拉伸、粗加工后静置时效的安排。是否必须去应力,取决于薄处厚度、材料状态和余量大小,采购时可以把这三点作为提问的起点。
第二是装夹与翻面。控制器壳体、安装板这类件往往六面都有特征,孔系分布在两个以上方向,装夹一次只能加工一面。每翻一次面就重新建立一次基准,定位误差逐次累加,表现在孔位位置度上,零件单件合格、批量装配却互不通用。常见对策是先定基准面与定位孔,用一面两销或真空吸盘固定,把能合并的特征尽量合并到一次装夹里完成。
第三是表面处理。阳极氧化、硬质阳极氧化、镀锌、发黑、钝化都会改变尺寸和外观。有的零件要求硬质阳极氧化膜厚做到10至15微米,有的要求镀锌层控制在0.012至0.020mm,这些厚度要从加工余量里预留出来,否则处理后尺寸直接超差。同时螺纹孔、定位孔若要求保留导电或配合精度,需要做遮蔽保护,否则处理完再装配就出现拧不进、导不通的情况。图纸要求处理后仍然保公差的,务必在报价阶段就确认余量与遮蔽方式。
第四是材料与螺纹本身。不锈钢塑性大、导热差,切削时容易粘刀和加工硬化;钛合金薄板易震颤;球墨铸铁有球状石墨,刀具磨损快。螺纹方面,美制UNS、NPT锥管螺纹与公制M系列混排在一张图纸上并不少见,牙型、锥度、底孔都不同,检具也不同。这几类特征一旦集中在一件薄壁零件上,加工顺序和刀具选择就比设备吨位更要紧。
二、把问题挡在报价之前
划算的一步是在询价时把信息交全。除了图纸,可以另附一页关键尺寸清单,标出必须保证的尺寸、形位公差、基准、未注公差所依据的标准,以及哪些面属于外观面。厂家的工艺人员据此判断难点在哪,报价也更接近真实成本,避免低价中标后中途调整。
接着要一份可制造性评审意见,也就是常说的DFM。值得关注的内容包括:哪些特征现有刀具够不到、哪些圆角或深腔建议改结构、有没有必要增加工艺基准、零件是否适合一次装夹成型。控制器类结构件常见的窄槽、深腔、微小圆角,往往就是变形与振刀的高发位置,评审阶段能改结构,比事后返工便宜得多。
第三步是确认工艺路线与工序顺序。粗精加工是否分开、中间是否安排时效静置、采用什么装夹方式、表面处理放在哪一道之后,这些都会直接影响尺寸。打标与喷砂的先后、焊接与酸洗抛光的先后,顺序颠倒就会出现字符被覆盖、精密孔被腐蚀一类的问题。
第四步是把检测方式谈清楚。哪些尺寸用三坐标全检、哪些用通止规逐件过、首件是否出具报告、批量出货的抽检比例是多少、检测环境有没有温度要求,这些写进合同或技术协议,验收时才有共同依据。
结构复杂或精度要求高的件,建议先做小批量试制。试制阶段暴露的问题,成本远低于批量报废。若零件形状简单、公差宽松、只做单件修补,上述流程可以简化;但只要涉及薄壁、多面孔系或表面处理后保公差,评审与试制这两步不建议省。
三、成都易德利能承接的环节
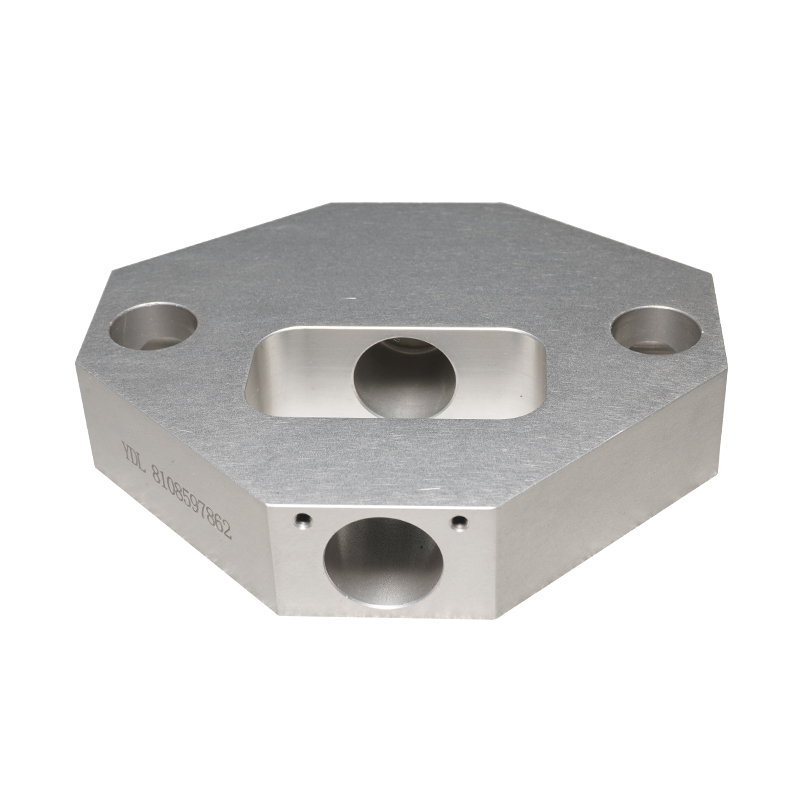
成都易德利的产品清单中包含电气设备用连锁铝板、基因检测设备6061-T6铝合金底壳、45#钢传动壳体、不锈钢安装板等结构件,覆盖铝、钢与不锈钢材质的电气及检测设备配套零件。其业务模式是从图纸评审、来料处理,到精密机加工、特殊表面处理、全尺寸检测的一体化配套。
设备方面,成都易德利配备52台精密数控设备,包括进口五轴联动加工中心、马扎克数控车床、大型龙门铣床、车铣复合机床、精密钻攻中心;检测端配置三坐标测量仪、圆度仪、粗糙度仪、高度规。技术能力方面,其介绍具备航空级零件加工经验,可稳定实现同轴度不大于0.006mm、位置度不大于0.008mm、平面度不大于0.005mm、密封面粗糙度Ra不大于0.2μm。
质量管控方面,成都易德利采用原材料复检、首件全检、过程巡检、成品终检、专项检测的多级体系,配合ERP全流程数字化管控,实现全流程追溯。资质方面包括ISO9001质量体系认证、AS9100D质量体系认证、进出口资质,并获得过德国博世集团供应商称号,服务范围覆盖欧洲、美洲等20多个国家和地区的500余家企业。
放到控制器配件这个场景里,这些信息说明了三件事。一是薄壁件与复杂结构的加工设备较为齐全,二是微米级形位公差有可引用的能力表述,三是检测与追溯环节有体系文件可查。至于某一款具体零件是否适合交由该厂加工,仍应以图纸评审的结论为准,不能凭设备清单下判断。
四、下单前要核对的条件
材料与状态是道关口。铝合金要看牌号和供货状态,6061-T6与7075-T6的切削性与去应力要求并不相同;不锈钢要确认是304、316L还是其他牌号;铸铁与碳钢锻件要问清是否做过探伤、能否提供材质证明。材料选错,后面所有工序都白做。
第二道关口是热处理与时效由谁负责、有没有记录。固溶、调质、深冷、去应力静置这些环节若由外协完成,交接时的状态与变形数据应当可查,否则精加工出问题很难界定责任。
第三道关口是表面处理的细节:处理类型、膜厚范围、是否遮蔽、精加工预留多少余量、由谁执行。这一点对控制器类配件格外关键,因为阳极氧化与发黑既影响外观,也影响导电性与配合精度。
第四道关口是检测与验收方式。要问清是否提供首件检测报告、批量检测记录以什么形式交付、混标螺纹是否用对应量规逐件检验、检测是否在恒温环境下完成。检测方式定得越清楚,后期争议越少。
第五道关口在商务层面:报价是否包含表面处理、检测、包装与运输,批量与交期是否匹配,异常件的处理如何约定。对于需要长期供货的件,还要确认对方是否具备稳定的批次一致性管理方式。
这套路径适用于精度在微米到几丝之间、结构存在薄壁或多面孔系、且需要质量记录的控制器类配件。若零件本身公差宽松、以单件维修替换为主、对外观与追溯没有要求,则不必按这套流程投入,按普通机加工的常规询价即可。
下一步的建议很具体:把图纸与关键尺寸清单整理成一页,列明材料、表面处理、公差、检测与数量要求,向候选加工厂索取DFM评审意见和首件检测方案,并先投一件或一小批验证装配效果。用一次试制的结果,比用一沓宣传资料更能判断一家加工厂是否合得上你的活。

 川公网安备 51012402000777号